ProdukcjaAnaliza
Ta sama zmiana może mieć 56 albo 91% OEE, zależnie od tego, kto liczy
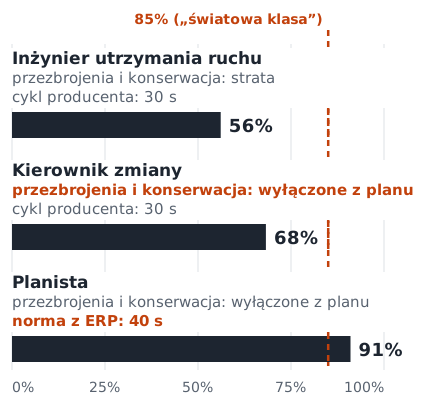
Ta sama zmiana może mieć 56, 68 albo 91% OEE, zależnie od tego, co liczący uzna za czas planowany i cykl idealny (przykład na danych fikcyjnych). Liczba 85%, z którą porównuje się wyniki, to w literaturze TPM cel, a nie średnia. Bez spisanej definicji OEE nie nadaje się do porównań.
W tym artykule
- W skrócie
- Jedna zmiana, trzy wyniki z tego samego wzoru
- 85% to cel, który wyznaczyli twórcy TPM
- Zmierzone średnie są niższe niż 85%
- Usprawnienie potrafi obniżyć OEE
- Własny wynik rozpisz na minuty
- Karta definicji OEE to osiem spisanych decyzji
- Zacznij od maszyny, która ogranicza linię
- Co powiedzieć zarządowi, który pyta, dlaczego nie 85%
- Pytania i odpowiedzi
W skrócie
Problem. Wynik OEE (całkowitej efektywności urządzeń) porównuje się z liczbą 85%, nazywaną „światową klasą” [1], albo z wynikiem innego zakładu. Tymczasem ta sama zmiana daje bardzo różne wyniki, zależnie od tego, kto i jak liczy.
Dlaczego. W TPM (kompleksowym utrzymaniu ruchu) liczba 85% jest celem, do którego zakład ma dojść dzięki usprawnieniom [2]. Zmierzone średnie są niższe, a wynik zależy od tego, co uznasz za czas planowany i jaki cykl przyjmiesz za idealny [3].
Co zrobić. Spisz dla swojej maszyny kartę definicji OEE (osiem decyzji, wzór niżej), porównuj maszynę tylko z nią samą, a stratę pokazuj zarządowi w minutach i złotych.
Jedna zmiana, trzy wyniki z tego samego wzoru
Poniedziałkowa odprawa. Inżynier utrzymania ruchu, kierownik zmiany i planista przynoszą OEE tej samej zmiany na tej samej maszynie, każdy ze swojego arkusza: 56, 68 i 91%. Nikt nie pomylił się w rachunku. Różnicę robią tylko dwie decyzje: co wliczyć do czasu planowanego i jaki cykl uznać za idealny. (Scena i liczby są fikcyjne, rachunek prawdziwy.)
Zmiana trwała osiem godzin. Pół godziny zajęła przerwa, drugie pół godziny planowana konserwacja. Dwa przezbrojenia trwały 50 minut, awaria 20. Maszyna zrobiła 520 sztuk, z czego 505 dobrych. Producent podaje cykl 30 sekund na sztukę, a norma czasu w systemie ERP to 40 sekund.
| Inżynier | Kierownik | Planista | |
|---|---|---|---|
| Przezbrojenia i konserwacja jako strata | tak | nie | nie |
| Cykl idealny | 30 s, producent | 30 s, producent | 40 s, ERP |
| Dostępność | 77,8% | 94,6% | 94,6% |
| Wydajność (tempo) | 74,3% | 74,3% | 99,0% |
| Jakość | 97,1% | 97,1% | 97,1% |
| OEE | 56% | 68% | 91% |
Najbliżej klasycznego TPM jest arkusz inżyniera, bo przezbrojenie i regulacja to w TPM jedna z sześciu dużych strat [2]. Gdyby inżynier wyłączył jeszcze planową konserwację, jak w definicji Nakajimy [4], wyszłoby 60%. Arkusz kierownika mierzy maszynę w czasie, który zostaje po przezbrojeniach. Arkusz planisty sprawdza raczej, czy maszyna nadąża za planem, niż ile traci.
Kłopot w tym, że każda z tych liczb trafi potem do porównania z 85%. Z różnicy wylicza się, ile zakład mógłby zyskać. W materiale sponsorowanym firmy DSR, dostawcy systemów IT dla produkcji, czytamy, że przejście z 60 do 85% OEE daje 42% więcej produkcji [5]. Nawet rozdział książki wydanej przez AGH podaje 85% jako „światowy standard” (choć w tym samym zdaniu za pożądany uznaje wynik około 60%) [6].
Tymczasem firmy liczą bardzo różnie. W szwedzkich ankietach mniej niż połowa respondentów podała, że ich firma rejestruje przezbrojenie jako zakłócenie produkcji, choć według autorów niemal każda definicja OEE od początku liczy je jako stratę [7]. Nawet norma ISO 22400-2 podaje, według analizy z 2020 r., dwie definicje OEE, które wydają się rozbieżne [8]. Jeśli nie wiesz, jak policzono wynik, porównanie z 85% albo z innym zakładem mówi niewiele. Pod koniec tekstu znajdziesz kartę definicji, która to naprawia, i gotową odpowiedź dla zarządu.
85% to cel, który wyznaczyli twórcy TPM
Najwcześniej znaleźliśmy tę liczbę w książce wydanej w 1982 r. przez JIPM, japoński instytut utrzymania ruchu. Kunio Shirose pisze w niej, że w badanych firmach efektywność urządzeń wynosiła średnio 40–60%, a dzięki TPM można ją podnieść do 85–95% [2]. Same 85% bierze się z mnożenia trzech celów, które późniejsi autorzy przypisują Seiichiemu Nakajimie, redaktorowi tej książki. To dostępność 0,90, wydajność 0,95 i jakość 0,99, czyli 0,90 × 0,95 × 0,99 ≈ 0,85. Według Nakajimy tyle zakład powinien mieć w idealnych warunkach [4].
Vorne, producent systemów do pomiaru OEE, dodaje, że według Nakajimy wszystkie zakłady nagrodzone w Japonii za wdrożenie TPM miały ponad 85% [1]. Ta sama firma nazywa jednak 85% wygodnym i przekonującym, ale zupełnie sztucznym punktem odniesienia [9].
Ile zakładów naprawdę przekracza 85%, nie wiadomo. Dostawca oprogramowania Evocon, który zbiera dane z ponad 3,5 tys. maszyn swoich klientów, podaje, że średnie roczne OEE co najmniej 85% ma około 6% firm. Ponieważ klienci często liczą tak, że wynik wychodzi zawyżony, prawdziwy odsetek ocenia na około 3%. Nie podaje jednak, według jakiej definicji liczyli [10].
Zmierzone średnie są niższe niż 85%
Porządnych badań wielu zakładów jest niewiele. Oto te, które znaleźliśmy:
| Badanie | Próba | Średnie OEE |
|---|---|---|
| Szwecja, 2013–2014 [11] | 884 maszyny w 23 firmach | 65% (mediana 70%) |
| Szwecja, 2006–2012 [12] [7] | 98 firm | 51,5% |
| Badanie z 1998 r. [13] | ok. 20 przypadków | ok. 55% |
Nawet te średnie mogą być zawyżone. W badaniu 884 maszyn aż 702 miały wpisaną wydajność 100%, a 796 jakość 100%. To wartość domyślna systemu, a autorzy uważają za mało prawdopodobne, by tyle maszyn naprawdę pracowało bez tych strat. Pytają nawet, czy firmy mierzą OEE, czy tylko dostępność [11].
W Polsce znaleźliśmy tylko studia pojedynczych maszyn. W studium z AGH dzienne OEE wahało się w ciągu tygodnia od 46 do 83%, średnio 68%, a przezbrojeń mieszczących się w planie nie liczono jako straty [6]. Mieszadło w zakładzie farb miało średnio 78,9% z 31 dni [14]. Tych liczb nie uśredniaj i nie traktuj jak nowej normy, bo badania różnią się metodą, latami i próbą. Wszystkie średnie leżą jednak poniżej 85%, od 51,5 do 78,9%.
Usprawnienie potrafi obniżyć OEE
OEE potrafi spaść, gdy linia robi więcej. W studium przypadku z 2011 r. zmiana testu i nowe urządzenie skróciły cykl idealny półautomatycznej linii montażowej z 26 do 22 sekund. Dotychczasowe przestoje zostały, więc produkcja wzrosła mniej niż możliwości linii: o 10%, ze 118 do 130 sztuk na godzinę, podczas gdy szybszy cykl pozwalał na 18%. OEE spadło przez to z 86 do 79% [3]. Kto patrzy tylko na OEE, uzna usprawnienie za pogorszenie. Gdyby zakład porównywał oba okresy tym samym cyklem 22 sekund, przed usprawnieniem miałby około 73% (rachunek redakcji: 86% × 22/26), a po nim 79%.
Podobnie działa jedna norma dla wielu wyrobów. W studium z AGH zakład nie określał normy czasu dla każdego wyrobu, więc autorzy przyjęli dla wyrobów o różnej trudności jedno średnie tempo: 2000 sztuk na godzinę. Sami piszą, że to uproszczenie znacząco zaniża wydajność, a wynik kolejnego tygodnia może się wyraźnie zmienić, gdy maszyna będzie robić inne wyroby [6].
Własny wynik rozpisz na minuty
Procent nie mówi, gdzie uciekają minuty. Rozpiszmy na minuty fikcyjny arkusz inżyniera:
| Gdzie podziało się 450 minut | Minuty |
|---|---|
| Czas planowany | 450 |
| Przezbrojenia | −50 |
| Konserwacja planowana | −30 |
| Awaria | −20 |
| Praca maszyny | 350 |
| Wolniejsze tempo i krótkie zatrzymania | −90 |
| Braki (15 sztuk po 30 sekund) | −7,5 |
| Praca w pełni produktywna | 252,5, czyli 56,1% |
Największa strata nie jest tu awarią. Wolniejsze tempo i krótkie zatrzymania kosztują 90 minut, czyli 180 sztuk, które maszyna zrobiłaby w cyklu producenta. Do policzenia tej straty nie potrzebujesz systemu MES. Wystarczy czas pracy z rejestru przestojów i liczba sztuk z licznika: 520 sztuk po 30 sekund to 260 minut, a reszta z 350 minut pracy to strata tempa.
Żeby oddzielić wolniejsze tempo od krótkich zatrzymań, poproś operatora, by przez kilka zmian notował na kartce przy maszynie każde krótkie zatrzymanie z godziną i przyczyną. Zobaczysz wtedy, która z tych dwóch strat jest większa. To ważne, bo mają różne przyczyny. Według podręcznika JIPM krótkie zatrzymania biorą się z drobnych usterek, takich jak źle działający czujnik czy zablokowany detal na zsypie. Wolniejsze tempo bywa skutkiem obawy przed przeciążeniem maszyny, dawnych problemów albo tego, że nikt nie zna jej optymalnej prędkości [2].
Podobny obraz dało badanie około 20 przypadków: dominowały w nim straty wydajności, choć uwagę skupiają długie przestoje z powodu awarii [13]. Już podręcznik JIPM ostrzegał, że straty prędkości zwykle się przeocza, a krótkie zatrzymania trudno zmierzyć [2]. Firmy ze szwedzkiego badania 884 maszyn w ogóle nie rejestrowały prędkości maszyn [11]. Jeśli twoja wydajność od miesięcy wynosi równo 100%, to raczej znak, że nikt jej nie mierzy albo cykl idealny jest za wolny.
Karta definicji OEE to osiem spisanych decyzji
Dla każdej maszyny albo linii spisz na jednej kartce, jak liczysz, także jeśli liczysz OEE od lat. Przy każdej decyzji pogrubiliśmy ustawienie, od którego warto zacząć:
- Czas planowany: zmiana minus przerwy, a czas bez zleceń osobno. Zarządowi pokazuj go obok OEE jako liczbę godzin w miesiącu, w których maszyna stała bez pracy. W analizie z 2006 r. ta sama maszyna, liczona razem z czasem bez zleceń, miała OEE 47% przy mniejszym obciążeniu i 59% przy większym. Tempo i jakość były identyczne [15].
- Przezbrojenia: w stratach. Tylko wtedy widać je w wyniku i zespół ma powód do usprawnień [7]. Zalicz do nich wymianę oprzyrządowania pod nowy wyrób, regulację i braki powstałe przy tej regulacji, bo tak tę stratę opisuje TPM [2]. Wymianę zużytego narzędzia w trakcie serii zapisuj osobno.
- Konserwacja planowa, sprzątanie, odprawy: w stratach, jeśli chcesz je skracać. Każde zdarzenie z osobnym kodem.
- Brak operatora i materiału: w stratach, z osobnym kodem przyczyny. Vorne zalicza takie przyczyny do nieplanowanych postojów [16]. Kod pokaże, ile maszyna stoi przez siebie, a ile przez braki ludzi i materiału. Gdy jeden operator obsługuje dwie maszyny, czekanie maszyny na niego zapisuj właśnie tak, zamiast chować je w niższej wydajności.
- Cykl idealny: cykl producenta albo czas z programu CNC, osobno dla każdego wyrobu. W TPM celem jest dojście do prędkości, na którą maszynę zaprojektowano, i jej przekroczenie [2]. Jeśli maszyna pracuje szybciej, weź najkrótszy powtarzalny cykl zmierzony na kilkunastu kolejnych sztukach, a nie pojedynczy rekord. Przy setkach indeksów zacznij od kilkunastu, które zajmują maszynie najwięcej godzin. Czas z programu zwykle nie obejmuje załadunku i rozładunku. Jeśli operator robi je przy zatrzymanej maszynie, dolicz ich najkrótszy powtarzalny czas. Normy z ERP z zapasem czasu nie bierz, bo zawyży wynik jak w arkuszu planisty.
- Dobra sztuka: tylko dobra za pierwszym razem. W TPM przeróbka to strata jakości, tak jak brak [2].
- Krótkie zatrzymania: próg, na przykład dwie minuty. Dłuższe zatrzymanie dostaje przyczynę i liczy się jako przestój, krótsze obniża tylko wydajność. Tak radzi Vorne [16].
- Źródło danych: zapisz, czy to licznik, czy ręczny zapis. Przy ręcznym zapisie krótkie zatrzymania i część przestojów łatwo pominąć [17], więc takiego wyniku nie porównuj z danymi z czujników.
Potem policz OEE za ostatni miesiąc w dwóch albo trzech arkuszach. Jeśli OEE ma prowadzić do usprawnień, wybierz ten, który pokazuje straty, nawet jeśli daje niższą liczbę. Zapisz go na karcie i przelicz nim historię. Od tej chwili zmiana wyniku znaczy, że coś zmieniło się na hali: w pracy maszyny albo w asortymencie.
Kartę daj do zatwierdzenia komuś, kogo nie rozlicza się z OEE, na przykład kontrolingowi. Każdą późniejszą zmianę definicji zapisz z datą i przelicz według niej co najmniej poprzedni kwartał. Jeśli od OEE albo od wykonania normy z ERP zależą premie, ustal z kadrami, co się z nimi stanie, zanim zmienisz kartę. Nowa definicja uderzy wtedy w ludzi.
Zacznij od maszyny, która ogranicza linię
Wybierz maszynę, przed którą rośnie kolejka, a za którą inne czekają. Tylko tam odzyskana minuta daje więcej sztuk na końcu linii. To ona wyznacza, ile linia wyprodukuje, dlatego Vorne radzi właśnie na niej mierzyć OEE całej linii [9]. W produkcji gniazdowej, gdzie wąskie gardło wędruje razem z asortymentem, weź maszynę, która ogranicza produkcję najczęściej, i porównuj tygodnie o podobnym asortymencie.
Na ręcznym montażu tempo wyznaczają ludzie, więc OEE stanowiska mówi niewiele. Tam rozpisz na minuty zmianę całego gniazda: czekanie na części, poprawki, przezbrojenia i przestoje z braku ludzi. Za cykl idealny weź czas ze standardu pracy bez zapasu czasu, jeśli go macie. Porównuj gniazdo tylko z nim samym, bo tempo zależy też od tego, kto stoi przy stole.
Potrzebujesz rejestru przestojów z czasem i przyczyną, licznika sztuk dobrych i wadliwych oraz cyklu idealnego dla każdego wyrobu. Jeśli rejestr nie odróżnia przezbrojeń od awarii i krótkich zatrzymań, popraw go, zanim zaczniesz mówić o procentach. Cel zapisz w minutach jednej straty: zamiast „podnieść OEE o pięć punktów do marca” napisz „przezbrojenia z 50 do 35 minut na zmianę do marca”. Gdy zarząd zapyta o procent, przelicz minuty według swojej karty. W naszym fikcyjnym przykładzie 15 minut krótsze przezbrojenia przy tym samym tempie i jakości to około 2,4 punktu OEE, z 56,1 do 58,5%.
Co powiedzieć zarządowi, który pyta, dlaczego nie 85%
Wystarczą trzy zdania. Pierwsze: „85% to cel z programu TPM, a w dużym badaniu maszyny miały średnio 65%, i to przy wydajności zwykle wpisanej z automatu jako 100%” [2] [11]. Drugie: „Liczymy według spisanej karty i porównujemy się z naszym wynikiem sprzed miesiąca”. Trzecie: „Największa strata to tyle a tyle minut na zmianę, czyli tyle sztuk i tyle złotych, i to ją teraz zmniejszamy”.
W naszym fikcyjnym przykładzie trzecie zdanie brzmiałoby tak: wolniejsze tempo i krótkie zatrzymania zabierają 90 minut na zmianę, czyli 180 sztuk. Licz marżę pokrycia, czyli cenę minus koszty zmienne, bo koszty stałe i tak poniesiesz. Przy 8 zł na sztuce to 1440 zł na zmianę, a przy dwóch zmianach przez 250 dni w roku 720 tys. zł rocznie. To górna granica. Tyle zyskasz tylko wtedy, gdy maszyna jest wąskim gardłem i są zamówienia na te sztuki, a całych 90 minut zwykle nie odzyskasz od razu.
Tak samo z rachunkiem DSR z początku tekstu. Jest prawdziwy pod trzema warunkami: maszyna jest wąskim gardłem, na dodatkowe sztuki są zamówienia (te dwa zastrzega sam autor [5]), a oba wyniki policzono według tej samej karty. Sprawdź je, zanim uznasz, że lepsze OEE zastąpi zakup maszyny, albo obiecasz zarządowi więcej sztuk.
Gdy zarząd porównuje was z innym zakładem albo centrala grupy stawia cel 85%, najpierw poproś o ich kartę definicji. Porównanie ma sens tylko przy obliczeniach ustandaryzowanych [3]. Bez tego porównujesz arkusze, a nie maszyny.
Gdy przejdziesz na arkusz, który pokazuje straty, wynik spadnie, czasem o kilkanaście, a nawet kilkadziesiąt punktów. Uprzedź o tym zarząd, najlepiej jednym zdaniem: „Od tego miesiąca liczymy jako stratę także przezbrojenia i wolniejsze tempo, więc wynik wyraźnie spadnie, za to widać, gdzie tracimy minuty”. Przez kwartał pokazuj na jednym wykresie obie linie, według starej i nowej karty, a obok tabelę minut. Na jednym slajdzie zarząd zobaczy wtedy, skąd spadek i co z nim robicie.
Wróćmy na poniedziałkową odprawę. Żaden z trzech arkuszy nie był błędny w rachunku, ale tylko arkusz inżyniera pokazuje jako straty zarówno przezbrojenia, jak i wolne tempo. Naprawdę błędny byłby dopiero czwarty: taki, w którym co miesiąc liczy się trochę inaczej. OEE pokaże ci, gdzie maszyna traci minuty. Jak wypadasz na tle świata, z niego nie wyczytasz.
Pytania i odpowiedzi
Co to jest OEE?
OEE (Overall Equipment Effectiveness, całkowita efektywność urządzeń) mówi, przez jaką część czasu planowanego maszyna robiła dobre sztuki w idealnym tempie. Składa się z dostępności (czy maszyna pracowała), wydajności (czy szła w pełnym tempie) i jakości (czy sztuki były dobre za pierwszym razem).
Jak liczyć OEE?
Pomnóż dostępność, wydajność i jakość. Ten sam wynik daje jeden ułamek: liczba dobrych sztuk razy cykl idealny, podzielona przez czas planowany. Zanim zaczniesz, spisz, co wliczasz do czasu planowanego i jaki cykl przyjmujesz za idealny, bo od tych dwóch decyzji w dużym stopniu zależy wynik.
Ile powinno wynosić OEE?
Nie ma jednej normy. Liczba 85% to w literaturze TPM cel, do którego zakład ma dojść dzięki usprawnieniom. W badaniach szwedzkich zakładów średnie wynosiły od 51,5 do 65%, ale metody tych badań się różnią, więc nie traktuj tych liczb jak normy. Cel wyznacz od własnego wyniku liczonego zawsze tak samo i zapisz go w minutach jednej straty, na przykład przezbrojeń.
Czy przezbrojenia wliczać do strat w OEE?
W klasycznym ujęciu TPM przezbrojenie i regulacja to jedna z sześciu dużych strat. Jeśli chcesz skracać przezbrojenia, licz je jako stratę dostępności, bo wyłączone z czasu planowanego znikną z wyniku.
Czy można porównywać OEE dwóch zakładów?
Tylko wtedy, gdy oba liczą według tej samej definicji: ten sam czas planowany, ten sam rodzaj cyklu idealnego, te same zasady liczenia dobrych sztuk i to samo źródło danych. Bez tego różnica wyników może pochodzić z arkuszy, a nie z maszyn.
Źródła
- Vorne Industries, World-Class OEE, oee.com (strona producenta systemów do pomiaru OEE).
- Shirose K. (1989), Equipment Effectiveness, Chronic Losses, and Other TPM Improvement Concepts, rozdz. 2 w: S. Nakajima (red.), TPM Development Program: Implementing Total Productive Maintenance, Productivity Press (wyd. jap. JIPM 1982), s. 28–38 (lista strat także w rozdz. 1, s. 12).
- Andersson C., Bellgran M. (2011), Combining Overall equipment Efficiency (OEE) and productivity measures as drivers for production improvements, referat na Swedish Production Symposium 2011, Lund, s. 20–29.
- Jonsson P., Lesshammar M. (1999), Evaluation and improvement of manufacturing performance measurement systems – the role of OEE, International Journal of Operations & Production Management, 19(1), 55–78, s. 62–63.
- DSR (2017, aktualizacja 2020), Wskaźniki efektywności produkcji: standaryzacja analityki dla firm produkcyjnych, ITwiz, materiał sponsorowany (Advertorial) firmy DSR, dostawcy systemów IT dla produkcji.
- Murdzek M., Richert M., Hubicki R. (2021), Wskaźnik efektywności OEE w systemie produkcji gniazdowej, w: M. Dudek (red.), Nowoczesne metody i narzędzia w inżynierii produkcji i zarządzaniu, AGH, Kraków, s. 119–127.
- Bokrantz J., Skoogh A., Ylipää T., Stahre J. (2016), Handling of production disturbances in the manufacturing industry, Journal of Manufacturing Technology Management, 27(8), 1054–1075, s. 1054, 1063 i 1066.
- Schiraldi M. M., Varisco M. (2020), Overall Equipment Effectiveness: consistency of ISO standard with literature, Computers & Industrial Engineering, 145, 106518 (streszczenie).
- Vorne Industries, OEE FAQ (częste pytania), m.in. „I’ve heard that world-class OEE is 85%. Is this my target?”, oee.com.
- Devonshire J. (2024, aktualizacja 2026), World-Class OEE: Industry Benchmarks From More Than 50 Countries, Evocon (strona dostawcy oprogramowania do pomiaru OEE; dane klientów firmy).
- Hedman R., Subramaniyan M., Almström P. (2016), Analysis of Critical Factors for Automatic Measurement of OEE, Procedia CIRP, 57, 128–133, s. 129–132.
- Ylipää T., Skoogh A., Bokrantz J., Gopalakrishnan M. (2017), Identification of maintenance improvement potential using OEE assessment, International Journal of Productivity and Performance Management, 66(1), 126–143 (streszczenie).
- Ljungberg Õ. (1998), Measurement of overall equipment effectiveness as a basis for TPM activities, International Journal of Operations & Production Management, 18(5), 495–507 (streszczenie).
- Jagusiak-Kocik M., Knop K., Sikora Ł. (2016), Ocena poprawy wskaźnika OEE i jego składowych w procesie mieszania emalii poliwinylowej, Zeszyty Naukowe Quality. Production. Improvement, nr 1(4), s. 66–79.
- de Ron A. J., Rooda J. E. (2006), OEE and equipment effectiveness: an evaluation, International Journal of Production Research, 44(23), 4987–5003 (wersja rękopisu w archiwum HAL, tabele 1–2).
- Vorne Industries, OEE Six Big Losses, oee.com (strona producenta systemów do pomiaru OEE), sekcja o granicy między awarią a krótkim zatrzymaniem.
- Muchiri P., Pintelon L. (2008), Performance measurement using overall equipment effectiveness (OEE): literature review and practical application discussion, International Journal of Production Research, 46(13), 3517–3535 (wersja rękopisu w archiwum HAL).